
Tu carrito
No hay productos en el carrito
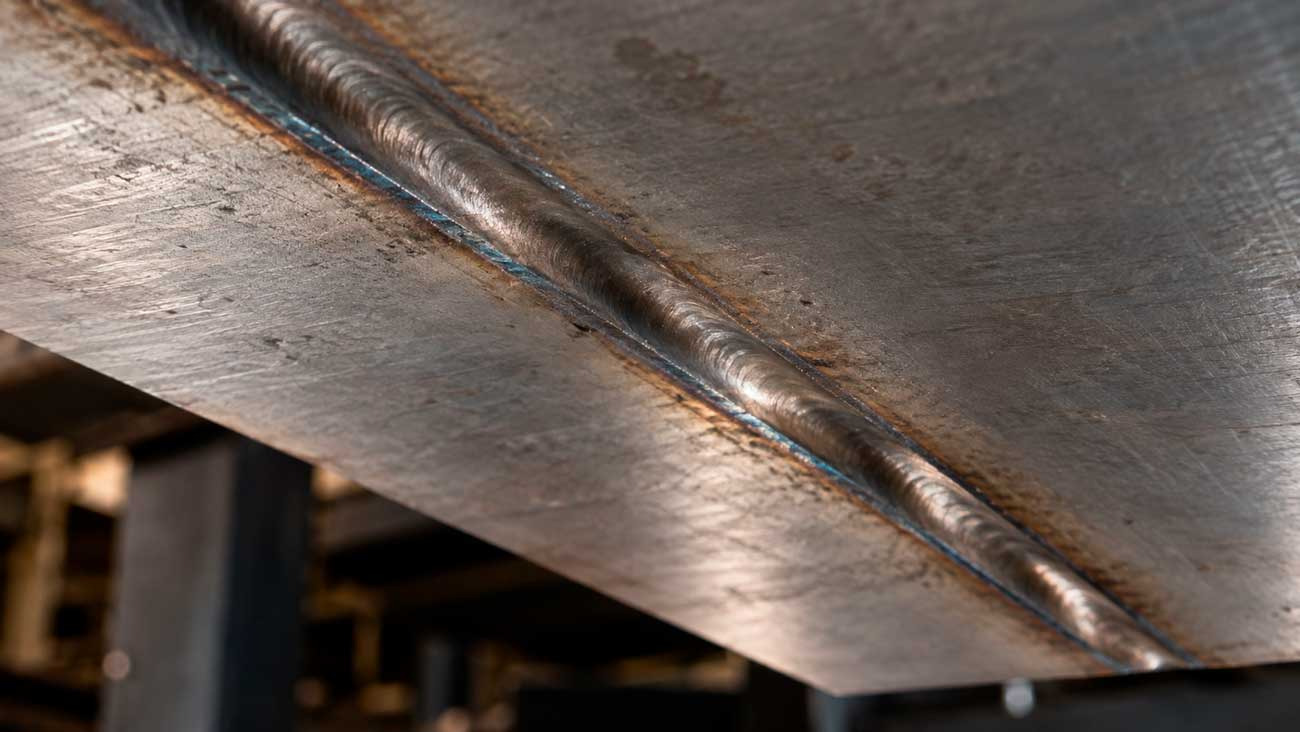
Un cordón puede tener buen aspecto por fuera y presentar una depresión en su cara posterior. Esa diferencia resulta especialmente importante en tuberías, donde parte de la unión queda dentro y no se observa directamente. La concavidad de raíz describe uno de estos cambios de forma. Puede aparecer aunque el metal haya llegado a fundir los bordes de la junta, por lo que no debe confundirse con falta de penetración. Antes de corregirla, hay que resolver una cuestión: ¿el hundimiento se produjo durante la primera pasada o apareció al realizar la siguiente? La respuesta puede cambiar la forma de abordar el problema.
Qué significa concavidad de raíz
La concavidad de raíz es una depresión del metal de soldadura en la superficie correspondiente a la raíz de la unión. En una junta a tope de penetración completa, esa superficie queda en la cara posterior del cordón. En una tubería soldada desde fuera, normalmente se encuentra en su interior. En lugar de presentar el perfil previsto, el metal queda hundido respecto a las superficies próximas del material base. La depresión puede afectar a un tramo corto o prolongarse por parte de la junta. Su identificación exige observar el perfil real, no solamente el color o las sombras del cordón.
Para imaginarlo, pensemos en dos chapas unidas por sus bordes. Si miramos la cara posterior, la soldadura puede quedar aproximadamente enrasada, sobresalir o presentar un hundimiento. Esta última situación corresponde a un perfil cóncavo. Una raíz cóncava puede conservar la unión entre ambos bordes. Por eso, su presencia no demuestra automáticamente que exista una zona sin fundir. Tampoco permite decidir, sin medir, si la pieza debe rechazarse. Hay que conocer las dimensiones de la imperfección y los criterios que se aplican al trabajo concreto.
En qué se diferencia de otros problemas de la raíz
La falta de penetración aparece cuando la soldadura no alcanza la profundidad requerida. La falta de fusión significa que determinadas superficies no han quedado unidas mediante fusión. Ambas situaciones son distintas de una depresión en un metal que sí ha solidificado uniendo los bordes. Pueden coexistir, pero no son intercambiables. Concavidad de raíz describe una forma; falta de fusión describe una unión que no se ha completado correctamente. Esta diferencia importa porque un cambio de parámetros adecuado para un problema puede empeorar otro. No conviene corregir cualquier irregularidad de la raíz aumentando directamente la corriente.
También debe distinguirse de la mordedura, que forma un surco en el material base junto al borde del cordón. En la concavidad, el hundimiento afecta al perfil de la propia raíz. Una perforación, por su parte, deja una abertura a través de la unión. Tampoco es lo mismo que un exceso de penetración, donde el metal sobresale por la cara posterior. La posición de la irregularidad y su geometría ayudan a diferenciarlas. Una fotografía con iluminación poco favorable puede ocultar esos detalles, de modo que la inspección directa aporta información que una imagen general no siempre permite obtener.
Por qué se forma la concavidad de raíz
La contracción del baño al solidificar puede contribuir al hundimiento de la raíz. También puede aparecer cuando una pasada posterior vuelve a fundir parte de la primera. Entre las condiciones asociadas están una preparación inadecuada de la junta y una velocidad de avance excesiva. La separación entre bordes puede resultar demasiado pequeña o demasiado grande para el procedimiento utilizado. No existe una única causa que explique todas las concavidades de raíz. Por eso, conviene revisar cuándo aparece la depresión y qué condiciones estaban presentes, en lugar de atribuirla siempre a un exceso de calor.
La preparación debe mantener una geometría coherente a lo largo de la unión. Si la separación cambia, el soldador encuentra condiciones diferentes mientras avanza. También importa la alineación de las piezas, porque un escalón entre sus caras puede dificultar la interpretación del perfil posterior. El talón, que es la pequeña cara sin biselar situada junto a la raíz, debe corresponder al procedimiento previsto. Una preparación irregular obliga a compensar continuamente durante la soldadura. Aunque el equipo mantenga los parámetros seleccionados, la junta deja de responder de manera uniforme.
La aportación de metal y la forma de avanzar también deben adaptarse a la junta. En TIG, el soldador controla por separado el arco y, cuando se utiliza, la varilla de aporte. En otros procesos, la alimentación del consumible interviene de otra manera en el equilibrio del baño. Por eso no es útil trasladar una corrección de un proceso a otro sin comprobarla. Si el problema aparece repetidamente en la misma posición de una tubería, interesa revisar el acceso y la técnica en ese tramo. Si aparece de forma irregular, conviene comparar también la preparación y los cambios de ajuste.
Cómo puede influir el gas de purga en tuberías
En determinadas soldaduras de tubería se introduce gas por el interior para proteger la raíz frente al aire. Esta operación se conoce como purga. Su objetivo es crear la atmósfera adecuada durante el calentamiento, especialmente en materiales sensibles a la oxidación. Sin embargo, una presión interior excesiva puede desplazar el baño fundido y favorecer una raíz cóncava. El gas no debe utilizarse como si una mayor cantidad garantizara siempre un resultado mejor. El sistema necesita una entrada y una salida adecuadas, además del control previsto para el procedimiento.
El caudal y la presión no significan lo mismo. El caudal expresa cuánto gas circula durante un tiempo determinado. La presión depende también de las restricciones que encuentra para salir. A medida que se cierra la junta, las posibilidades de escape pueden cambiar. Por eso, un ajuste que parecía funcionar al comienzo debe valorarse dentro del montaje completo. Una salida obstruida o insuficiente puede alterar las condiciones interiores. La revisión debe incluir el recorrido del gas y los elementos de purga, sin limitarse a observar la lectura del caudalímetro.
Cómo se detecta y se valora su importancia
Cuando la raíz es accesible, una inspección visual con iluminación adecuada permite reconocer depresiones y seleccionar las zonas que deben medirse. En interiores de tubería puede utilizarse un boroscopio, que introduce una pequeña cámara para observar lugares de difícil acceso. No obstante, una imagen no siempre proporciona una medida fiable de profundidad. Para obtener dimensiones hace falta un método apropiado y, cuando corresponda, un sistema de medición calibrado. Detectar una irregularidad y medirla son tareas diferentes. El informe debe distinguir entre lo que se ha observado y lo que realmente se ha cuantificado.
En función de la pieza pueden emplearse otros métodos de inspección, como la radiografía. Su interpretación requiere diferenciar los cambios de espesor de otras indicaciones presentes en la unión. Durante la preparación de un procedimiento también pueden realizarse cortes de muestras para estudiar la sección. Estos permiten observar el perfil y el espesor de metal existente en el punto cortado. Sin embargo, una sola sección no representa necesariamente toda la longitud del cordón. La elección del ensayo debe responder al material, la geometría y el tipo de información que se necesita obtener.
La relevancia de la concavidad depende de su profundidad, extensión y relación con la sección resistente de la unión. También importa el servicio que prestará la pieza. No hay una profundidad universal que permita aceptar cualquier concavidad de raíz. La valoración debe seguir los requisitos del proyecto y el documento aplicable. Una unión sometida a cargas repetidas no se evalúa únicamente por su apariencia. Del mismo modo, superar una prueba de estanqueidad no demuestra que se cumplan todos los requisitos geométricos o mecánicos. Cada comprobación responde a una pregunta diferente sobre la calidad de la soldadura.
Cómo prevenirla y plantear una corrección
La prevención empieza por comprobar la junta antes de encender el arco. La separación, el talón, la alineación y el estado de los bordes deben ajustarse al procedimiento. Después conviene mantener una técnica y unos parámetros reproducibles. Si se utiliza purga, deben revisarse tanto su protección como la salida del gas. En trabajos de varias pasadas, observar la raíz después de la primera y compararla tras la siguiente ayuda a localizar el momento del cambio. Esa información permite distinguir un problema inicial de otro relacionado con la refundición posterior.
Si una concavidad no cumple los requisitos, la reparación debe definirse según el acceso, el material y las condiciones de la unión. Añadir otra pasada por la cara exterior no garantiza que desaparezca el hundimiento interior. Puede ser necesario preparar la zona y volver a soldar mediante un procedimiento de reparación adecuado. También hay que considerar el espesor disponible y el efecto de los nuevos ciclos térmicos. Una intervención improvisada puede modificar la forma sin resolver el problema original o introducir otras discontinuidades que antes no existían.
Para comprobar una corrección, resulta útil realizar una muestra con la misma preparación y posición de trabajo. Deben registrarse los parámetros, la secuencia de pasadas y las condiciones de purga utilizadas. Si se cambian varias cosas a la vez, será más difícil saber qué modificación ha mejorado el resultado. La muestra debe inspeccionarse mediante el método previsto, incluyendo la raíz cuando sea posible. Tras reparar una pieza, también debe repetirse la inspección que corresponda. El registro de esa comprobación permite documentar el estado final de la zona intervenida y relacionarlo con los criterios de aceptación establecidos.