
Tu carrito
No hay productos en el carrito
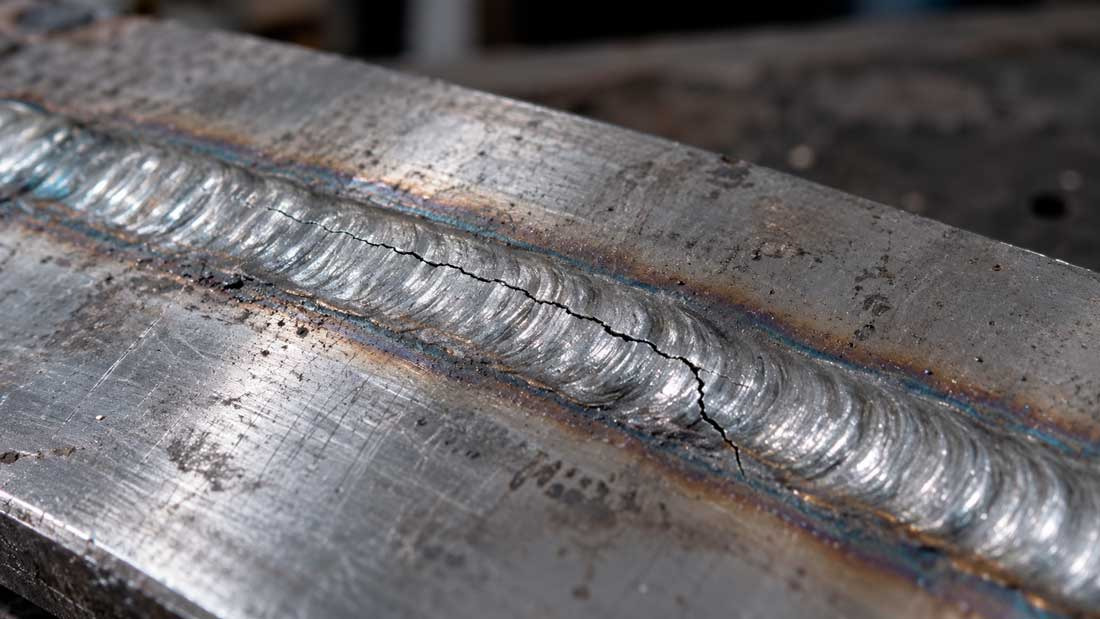
Dos grietas pueden parecer iguales en una soldadura y haberse formado por motivos completamente distintos. Una aparece cuando el baño termina de solidificar. Otra nace junto al cordón, donde una pequeña parte del material se ha fundido. Una tercera puede desarrollarse después, durante un tratamiento térmico o durante el servicio a temperatura elevada. Distinguir la fisuración por licuación, de solidificación y por recalentamiento permite investigar el problema sin aplicar correcciones equivocadas. La clave está en averiguar dónde comenzó la grieta y qué le ocurría al metal en ese momento. Incluso una fisura descubierta después de calentar la pieza puede tener un origen anterior.
Qué tienen en común estos tipos de fisuración
Una fisura es una separación del material producida por una rotura. En una unión soldada, puede afectar al cordón, al material próximo o a distintas regiones a la vez. Para que aparezca, deben combinarse unas condiciones metalúrgicas desfavorables con esfuerzos que el material no consigue soportar. Durante la soldadura existen expansiones y contracciones, porque las distintas zonas no se calientan ni se enfrían al mismo tiempo. Además, la sujeción de las piezas puede limitar sus movimientos. La temperatura influye en los tres mecanismos, pero no actúa de la misma manera. Lo que cambia es el estado del metal y la causa de su debilidad.
También conviene conocer dos conceptos sencillos. El metal de soldadura es el material que se ha fundido y después ha solidificado formando el cordón. La zona afectada térmicamente es el material próximo cuya estructura cambia por el calor, aunque no forme parte del baño fundido. Junto al límite de fusión puede existir una región parcialmente fundida. Estas diferencias ayudan a localizar el origen de una grieta. No basta con decir que está «al lado de la soldadura». Su posición exacta puede revelar si hubo solidificación del baño, fusión localizada o una rotura posterior en estado sólido.
Qué es la fisuración de solidificación
La fisuración de solidificación aparece en el metal de soldadura durante las últimas etapas de su paso de líquido a sólido. En ese momento ya existe una estructura sólida, pero todavía queda líquido entre algunas de sus partes. La contracción y las deformaciones pueden separar esas zonas si no soportan el esfuerzo ni reciben suficiente líquido para compensarlo. Imaginemos una estructura que comienza a endurecerse mientras todavía conserva uniones débiles. Si se tira de ella antes de que termine de consolidarse, puede abrirse. En el cordón ocurre algo comparable, aunque intervienen la composición y la forma de crecimiento de los cristales.
Al solidificar una aleación, ciertos elementos pueden concentrarse en las últimas zonas líquidas. Esta distribución desigual se llama segregación y puede prolongar la presencia de películas débiles entre regiones sólidas. La forma del baño también influye en cómo se encuentran los frentes de solidificación. Por eso, algunas grietas siguen la zona central del cordón o aparecen en el cráter final. Sin embargo, esa localización no basta para confirmar el diagnóstico. La fisuración de solidificación depende de la combinación entre composición, solidificación y deformación. No puede explicarse únicamente por una corriente demasiado alta o una velocidad concreta.
Para reducir su riesgo se revisan el material base, el consumible y la mezcla entre ambos dentro del baño.. Esa mezcla se conoce como dilución. También se valoran la geometría del cordón, la restricción de la junta y la forma de terminar la pasada. En determinadas aleaciones, pequeñas diferencias de composición pueden modificar mucho la susceptibilidad. Un consumible apropiado para una aplicación no tiene por qué resolver otra. Por eso, los cambios deben apoyarse en un procedimiento adecuado para el material y en pruebas que reproduzcan la unión prevista.
Qué es la fisuración por licuación
La fisuración por licuación se produce cuando una fusión localizada debilita una región del material y las deformaciones abren una grieta. A diferencia del caso anterior, no nace necesariamente dentro del baño que forma el nuevo cordón. Puede aparecer junto a la línea de fusión o en metal de soldadura anterior calentado por otra pasada. Aunque el conjunto de esa región conserve su forma, algunas zonas microscópicas llegan a contener líquido. Esto puede suceder en límites de grano o alrededor de determinados constituyentes. El material queda temporalmente debilitado y puede agrietarse durante el ciclo térmico.
Los granos son pequeños cristales que forman la estructura del metal. Sus límites pueden convertirse en recorridos vulnerables cuando aparece líquido localizado y actúan esfuerzos de tracción. Este mecanismo se ha observado en distintas familias de aleaciones, incluidas algunas de aluminio, níquel y acero inoxidable. No afecta a todas por igual. La diferencia esencial frente a la fisuración de solidificación está en el origen de la región líquida. En la licuación, una parte de un material previamente sólido se funde localmente. En la solidificación, el problema surge mientras el baño de soldadura termina de endurecerse.
Su prevención requiere considerar la susceptibilidad de la aleación y el ciclo térmico que recibe la región próxima al baño. También interesa revisar la secuencia de pasadas y las condiciones que favorecen deformaciones elevadas. No sería correcto recomendar simplemente menos calor en todos los casos. Un ajuste insuficiente puede introducir falta de fusión sin resolver el problema metalúrgico. Las pruebas deben permitir comprobar tanto la calidad de la unión como la presencia de pequeñas fisuras junto al cordón. Algunas pueden necesitar observación metalográfica para identificar su recorrido y las señales de fusión localizada.
Qué es la fisuración por recalentamiento
La fisuración por recalentamiento es una rotura en estado sólido que puede aparecer durante un tratamiento térmico posterior o durante servicio a temperatura elevada. No necesita que el metal vuelva a fundirse. En aleaciones susceptibles, los cambios internos pueden dificultar que los granos se deformen mientras se relajan las tensiones residuales. La deformación se concentra entonces en sus límites, que pueden acabar abriéndose. Se asocia, entre otros materiales, con determinados aceros de baja aleación que contienen cromo y molibdeno. Puede afectar a la zona afectada térmicamente y, según el material, al propio metal de soldadura.
Esta explicación aclara una aparente contradicción: un tratamiento destinado a reducir tensiones puede coincidir con la formación de grietas. El tratamiento no elimina instantáneamente los esfuerzos. Durante su evolución, el material debe acomodar deformaciones, y algunas estructuras tienen poca capacidad para hacerlo. El tamaño de grano, la composición y las concentraciones de tensión pueden influir. Recalentamiento no significa simplemente haber calentado demasiado la pieza. El término identifica un mecanismo concreto. Su prevención exige ajustar el procedimiento de soldadura y el tratamiento térmico a la aleación, incluyendo la geometría de las zonas donde se concentran esfuerzos.
Diferencias clave para no confundirlas
La comparación resulta más clara si se observa qué estaba haciendo el metal cuando comenzó la rotura. En la fisuración de solidificación, el baño estaba terminando de pasar a sólido. En la licuación, una región previamente sólida había sufrido fusión parcial. En la fisuración por recalentamiento, el material permanecía sólido y falló al deformarse durante la exposición térmica. Las dos primeras se relacionan con la presencia de líquido; la tercera no requiere fusión. Por eso, licuación y solidificación suelen incluirse dentro de la fisuración en caliente, mientras el recalentamiento debe distinguirse por su mecanismo.
Un ejemplo ayuda a evitar una confusión frecuente en soldaduras de varias pasadas. La segunda pasada puede recalentar el cordón anterior y provocar fusión localizada en una pequeña región. Si allí se forma una grieta por ese líquido, se trata de licuación. No pasa a llamarse fisuración por recalentamiento solo porque apareció tras recibir calor de nuevo. Del mismo modo, descubrir una grieta después de un tratamiento térmico no demuestra cuándo nació. Puede haber existido antes sin detectarse. La cronología de las inspecciones debe combinarse con el análisis de la zona dañada.
Cómo se investiga una fisura y se plantea su corrección
La investigación empieza por reunir datos de la pieza y de su fabricación. Interesan la identificación del material, el consumible, los parámetros, la secuencia de pasadas y cualquier tratamiento térmico posterior. También debe registrarse cuándo se inspeccionó la unión y en qué momento se encontró la indicación. Una fotografía ayuda a localizarla, pero rara vez permite conocer por sí sola el mecanismo. El recorrido respecto a la línea de fusión y la estructura microscópica pueden aportar información decisiva. En ocasiones también hace falta analizar la composición o examinar la superficie de fractura.
Los ensayos se eligen según la ubicación y orientación de las discontinuidades. Los líquidos penetrantes permiten revelar fisuras abiertas a la superficie en materiales adecuados para el método. Las partículas magnéticas se utilizan en materiales ferromagnéticos. Para investigar el interior pueden emplearse ultrasonidos o radiografía, según la geometría y los requisitos. Ninguno detecta cualquier grieta con la misma facilidad. Además, localizar una fisura no equivale a identificar su causa. Los resultados de inspección deben relacionarse con la historia térmica y, cuando corresponda, con el estudio metalúrgico de una muestra.
La reparación no debería limitarse a cubrir la grieta con otra pasada. Primero debe determinarse su extensión y establecerse un procedimiento que permita eliminar la región afectada cuando así se requiera. Después hay que corregir las condiciones que favorecieron su aparición. Cambiar de máquina sin revisar la aleación, la junta o el ciclo térmico puede reproducir el mismo fallo. Un equipo con regulación estable facilita repetir los ajustes, pero no elimina la susceptibilidad metalúrgica. La reparación debe verificarse mediante los controles previstos para la pieza y para la zona intervenida.
Antes de trasladar una modificación a producción, conviene comprobarla en una muestra representativa. Debe reproducir el espesor, la preparación y la secuencia térmica relevantes para el problema. Si la pieza recibe un tratamiento posterior, la muestra también debe evaluarse después de ese tratamiento. Los registros deben permitir relacionar cada resultado con los parámetros utilizados. Así se puede distinguir una mejora demostrada de un cambio que únicamente produjo un cordón más atractivo. La comprobación final debe incluir los requisitos de inspección y propiedades establecidos para la aplicación.